
Gewinden in bleifreiem Messing
Effizientes Gewindebohren und Gewindeformen in Kupfer-Zink-Legierungen
Weniger Blei. Mehr Herausforderung. So lässt sich der Wandel in der Messingbearbeitung zusammenfassen. Gesetzliche Vorgaben drängen das giftige Schwermetall zunehmend aus der Fertigung. Die Antwort der Werkstoffhersteller: bleifreie Messingsorten wie Cuphin®, BlueBrass®, Ecobrass® oder eZeebrass® mit einem Bleianteil von unter 0,1 %.
An die Stelle des Bleis treten Elemente wie Silizium oder Magnesium, respektive ein höherer Kupferanteil – mit spürbaren Folgen für Spanbildung, Zerspankraft, Wärmeentwicklung und Werkzeugbelastung.
Bedeutung in der Praxis
Bislang sorgte der Bleianteil im Messing für kurze, leicht abzuführende Kommaspäne und hohe Standzeiten. Die neuen Legierungen hingegen neigen beim Gewinden zu Wirrspänen und zu Materialanklebungen am Werkzeug. Hinzu kommt: Bleifreies Messing ist fester, die Zerspankraft steigt, und der reibungsmindernde Bleifilm fehlt. Für die Praxis heißt das vor allem eines: deutlich höhere Anforderungen an die Wärmeableitung an der Werkzeugschneide.
Eine standzeitstarke, prozesssichere Innengewindebearbeitung gelingt bei diesen Werkstoffen daher nur, wenn Mikro- und Makrogeometrie, Schneidstoff und Beschichtung exakt aufeinander abgestimmt sind – ein Zusammenspiel, das BASS in seinen Gewindebohrern und -furchern konsequent umsetzt.
Späne sicher abführen
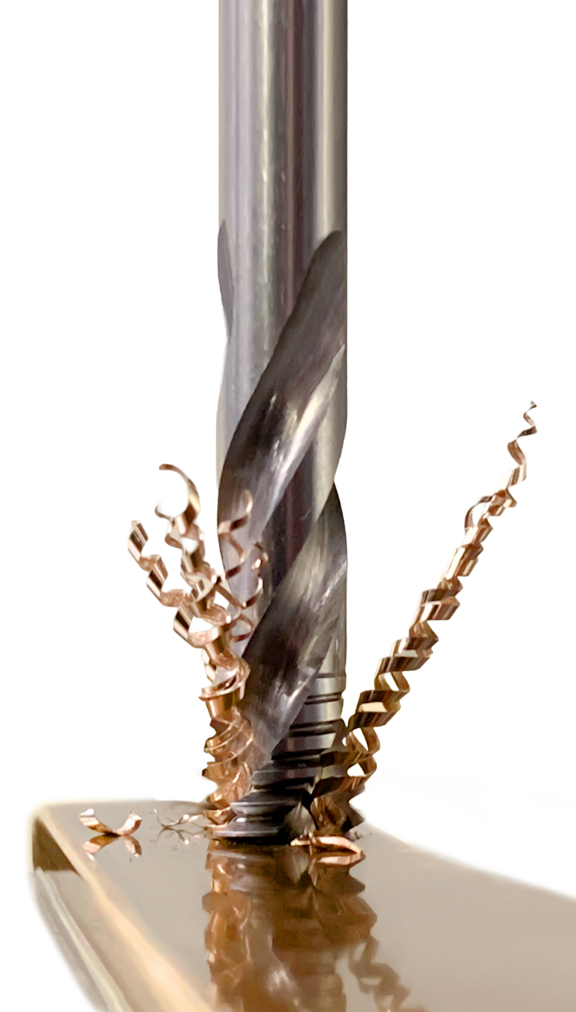
Weil Schnitttiefe und Vorschub beim Gewindeschneiden vorgegeben sind, lässt sich der Span bei bleifreien Werkstoffen nicht brechen. Die Lösung liegt daher nicht im Brechen, sondern im kontrollierten Formen: ein langer, eng gerollter, zylindrischer Span, der sich sicher abführen lässt. Genau hier setzt etwa der Sacklochgewindebohrer DOMINANT VA45 an – seine Geometrie führt den Span prozesssicher ab.
Viele bleifreie Messinglegierungen lassen sich aufgrund ihrer höheren Bruchdehnung nun auch Gewindeformen, hierbei entstehen keine Späne. Dennoch müssen Werkzeugauslegung und Vorbohrdurchmesser zum Werkstoff passen.
Kein Werkstoff wie der andere
Bleifreie Messinglegierungen unterscheiden sich deutlich in ihrer Zusammensetzung und ihrem Zerspanungsverhalten. Die passende Werkzeugauswahl ist daher entscheidend für Spanbeherrschung, Standzeit und Prozesssicherheit.
Sie stellen auf bleifreies Messing um?
Teilen Sie uns Ihre Anwendung mit – wir empfehlen Ihnen das passende Werkzeug.

CuZn39Pb3 (Bleianteil ~ 3 %)
Gewindebohrer mit 0°-Drallwinkel
kurze Kommaspäne, optimale Spanabfuhr
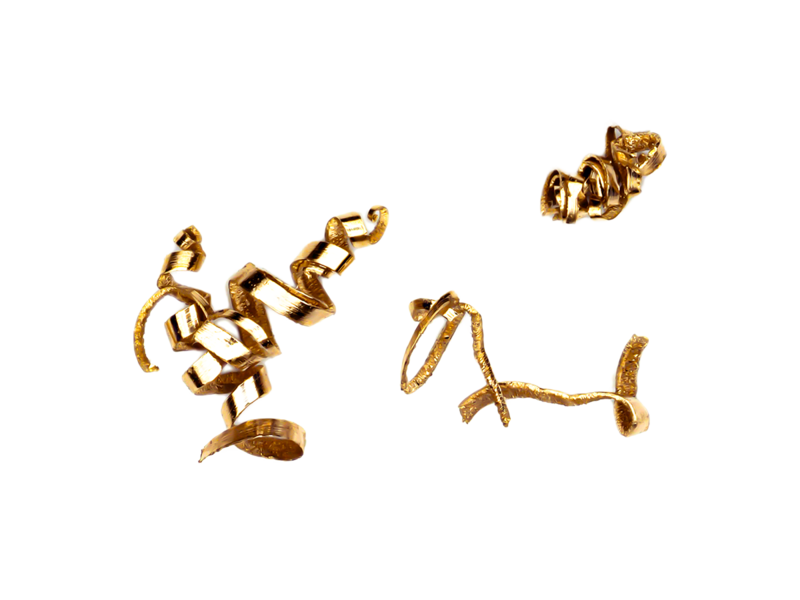
BlueBrass® (Bleianteil < 0,1 %)
Gewindebohrer mit 15°-Drallwinkel
beginnender Wirrspan und Späneknäuel
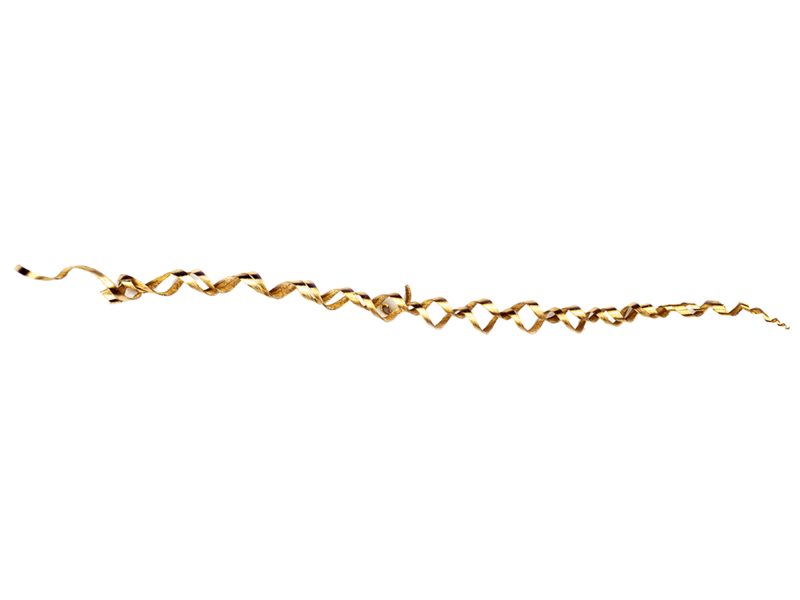
BlueBrass® (Bleianteil < 0,1 %)
Gewindebohrer mit 45°-Drallwinkel
kontrollierte Spanbildung und Spanabfuhr
Downloads
Gewinden in bleifreiem Messing
Effizientes Gewindebohren und Gewindeformen in Kupfer-Zink-Legierungen